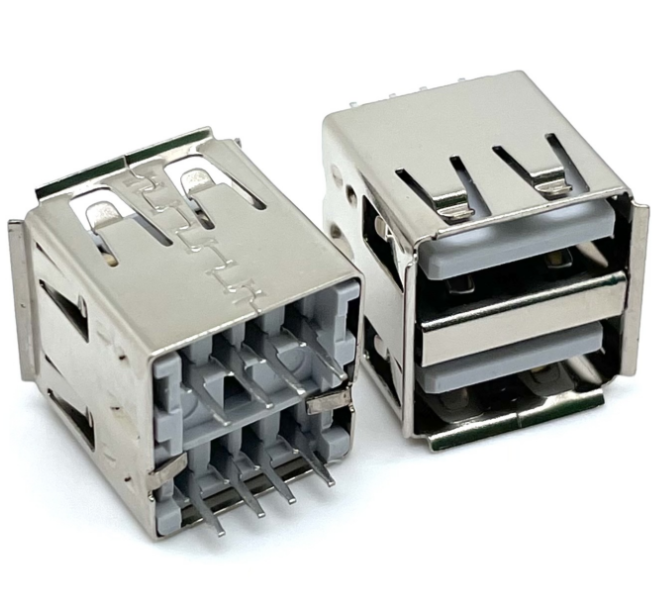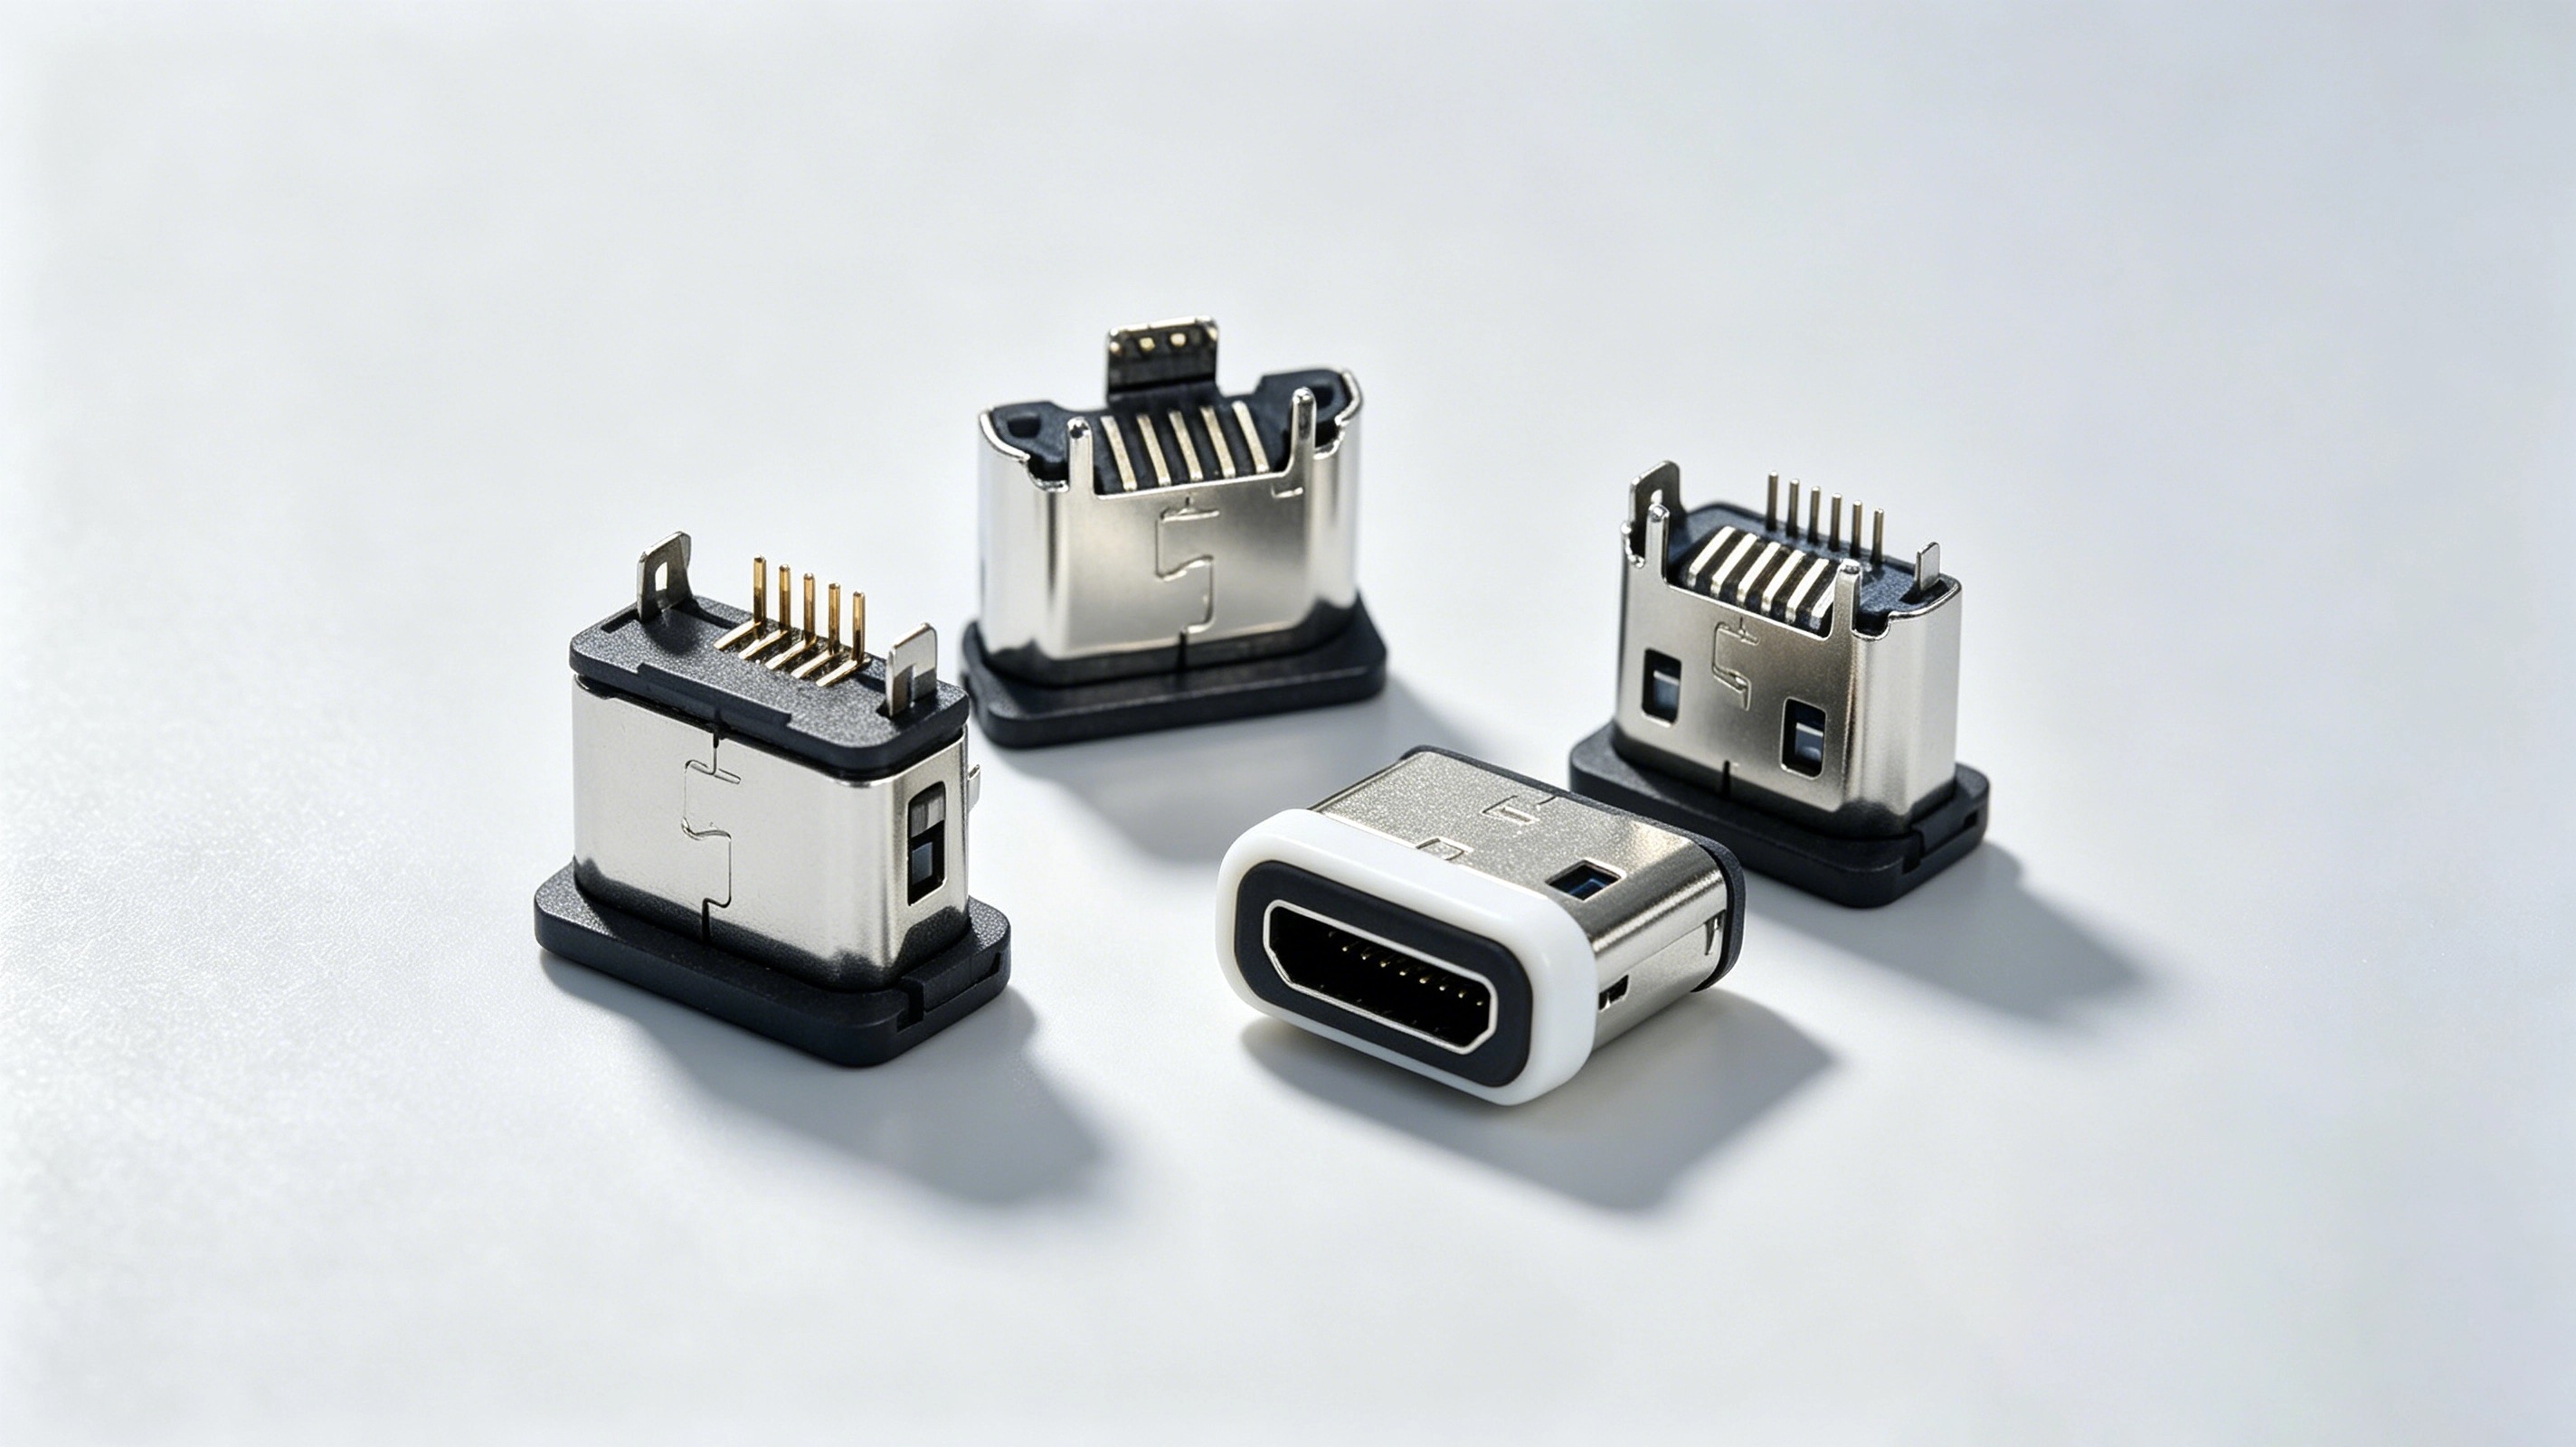
一块工控板上那颗 USB 连接器,插拔手感、回流焊耐受能力、贴片后连锡风险,不是由单一参数决定。从一卷金属料带开始,经过冲压、注塑、贴片、电镀四道工序,层层叠加形成最终成品。理清这条制造链路,选型和来料验收才能找准重点。
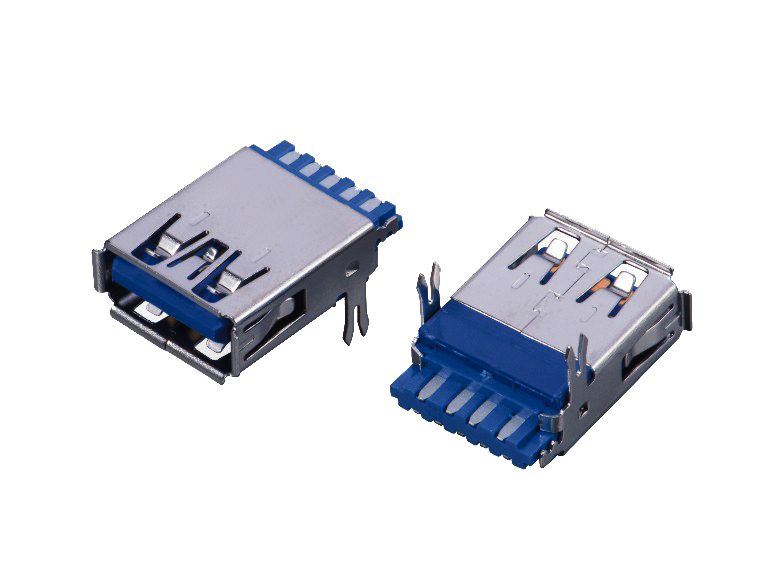
冲压:手感与共面性的源头
端子与外壳由金属料带通过级进模连续落料成型。簧片弹性臂长度、料厚与折弯弧度共同决定正向力,也就是端子夹紧插头的夹持力,直接影响插拔手感和接触压力。冲压折弯角度的一致性,决定所有焊脚能否保持同一平面。角度稍有偏差,焊脚高低不齐,回流焊阶段就容易出现虚焊或开路。模具精度决定批量稳定性,这也是连接器厂商重视自研模具能力的根本原因。
注塑:胶芯材料决定回流焊适配能力
胶芯用来固定端子位置,选用材料直接决定器件能否承受 260℃回流焊。无铅回流焊峰值一般控制在 240~255℃,上限不超过 260℃。LCP 热变形温度大于 280℃,吸湿率低,是 SMT 连接器常用材料。PA4T 这类 PPA 材料耐高温,但容易吸潮,仓储与烘烤管控必须严格。PA46 多用于高温结构件,不建议用作 USB 连接器 SMT 胶芯。PBT 耐热不足,USB 产品中多用于 DIP 插件。材料选型出错,过炉后塑胶壳体容易起泡、变形。
贴片与插件:两种焊接路径,不同耐受条件
SMT 版本采用载带编带包装,焊脚共面度依据 JEDEC JESD22-B108 测试,行业通用阈值≤0.10mm,焊接成品外观判定参考 IPC-A-610。连接器属于异形元器件,塑胶与金属端子热膨胀系数不同,高温下差异会放大,失效多表现为起泡、翘曲、共面度超标。插件产品采用波峰焊,锡池温度同样接近 260℃,但器件高温停留时间短,胶芯耐热门槛更低。同样是 USB 连接器,SMT 款多搭配 LCP 或 PA9T 胶芯,插件款可用 PBT 或 PA66。

电镀:G/F 闪金和 5U" 厚金的区别不在外观
G/F 闪金指电镀工艺,镀层厚度极薄;5U" 代表 5 微英寸镀金层。两者外观差距很小,区别体现在耐磨寿命与接触电阻稳定性。
连接器镀层常规结构为铜基材→2~5μm 镍底层→金表层。镀金层磨损后,底层镍暴露,缓慢氧化会推高接触电阻;持续磨损直到铜基材外露,氧化劣化会急剧加快。高插拔、高可靠场景,优先选用厚镀金。但镀层厚度不是唯一指标,实际寿命还和插拔力、环境腐蚀、配对端子材质相关,不能单靠镀层规格判断。
这些工艺细节最终落地,依赖完整制造链条。胜蓝覆盖模具开发、冲压、注塑、自动贴片、自有电镀全流程,USB 连接器支持 LCP/PA9T 胶芯、闪金 / 5U" 厚金镀层、SMT 与 DIP 多种端接结构。采购评估时,不要只对比规格书,优先核验供应商完整产线能力,解决样品合格但批量不稳定的问题。